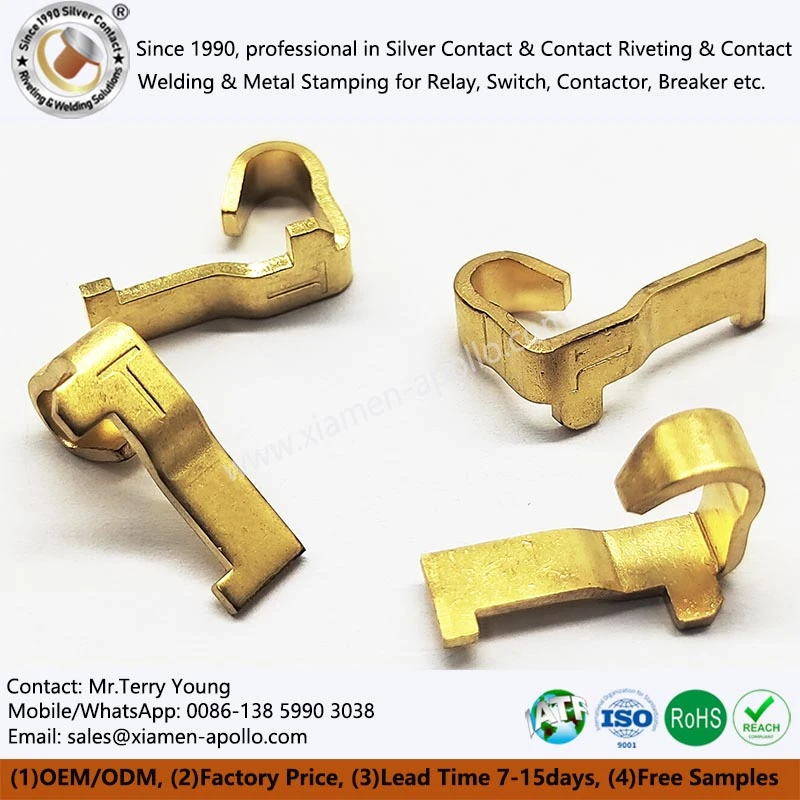
ในการผลิตที่ทันสมัยการประทับตราทองเหลืองครอบครองตำแหน่งที่สำคัญเนื่องจากคุณสมบัติที่เป็นเอกลักษณ์และการใช้งานที่กว้าง จากส่วนประกอบที่แม่นยำของอุปกรณ์อิเล็กทรอนิกส์ไปจนถึงชิ้นส่วนยานยนต์การประทับตราทองเหลืองให้การสนับสนุนที่สำคัญสำหรับการพัฒนาอุตสาหกรรมต่าง ๆ ด้วยประสิทธิภาพการประมวลผลที่ยอดเยี่ยมและคุณสมบัติทางกายภาพที่มั่นคง ต่อไปนี้จะสำรวจด้านเทคนิคที่เกี่ยวข้องกับการประทับตราทองเหลือง
1. อิทธิพลของคุณสมบัติวัสดุทองเหลืองต่อการปั๊ม
ทองเหลืองวัตถุดิบของการประทับตราทองเหลืองเป็นโลหะผสมทองแดงและปริมาณสังกะสีมักจะอยู่ระหว่าง 5% ถึง 45% เนื้อหาสังกะสีที่แตกต่างกันให้คุณสมบัติที่แตกต่างกันของทองเหลือง ทองเหลืองที่มีเนื้อหาสังกะสีต่ำ (เช่น 5% - 20%) มีพลาสติกที่ดีและเหมาะสำหรับการประมวลผลการประทับตราทองเหลืองที่มีรูปร่างที่ซับซ้อน การยืดตัวสามารถเข้าถึง 40% - 60% ซึ่งช่วยให้วัสดุได้รับการเสียรูปขนาดใหญ่โดยไม่ทำลายในระหว่างกระบวนการปั๊มพบการผลิตเทอร์มินัลการปั๊มทองเหลืองเช่นขั้วต่ออิเล็กทรอนิกส์ที่แม่นยำและผลิตภัณฑ์อื่น ๆ ที่มีความต้องการสูง
เมื่อเนื้อหาสังกะสีเพิ่มขึ้นเป็น 30% - 45% ความแข็งแรงของทองเหลืองจะดีขึ้นอย่างมีนัยสำคัญและความต้านทานแรงดึงสามารถไปถึง 300 - 500 MPa ในขณะที่ยังคงความทนทานบางอย่าง ลักษณะนี้ทำให้เหมาะสำหรับการผลิตชิ้นส่วนซ็อกเก็ตสวิตช์ทองเหลืองไฟฟ้าที่ทนต่อแรงภายนอกขนาดใหญ่เช่นอ่างล้างจานความร้อนทองเหลืองของหม้อน้ำรถยนต์ซึ่งสามารถทนต่อแรงดันของสารหล่อเย็นและการสั่นสะเทือนเชิงกลหลังจากปั๊ม

2. พารามิเตอร์และเทคโนโลยีสำคัญของกระบวนการ tamping
(i) การออกแบบการตาย
ความแม่นยำของการปั๊มตายส่งผลโดยตรงต่อคุณภาพของการประทับตราทองเหลือง Die Clearance เป็นพารามิเตอร์สำคัญ สำหรับชิ้นส่วนกดทองเหลืองไฟฟ้าสำหรับซ็อกเก็ตสวิตช์ที่มีความหนาของ {{0}} มม. การกวาดล้างตายด้านเดียวที่สมเหตุสมผลจะถูกควบคุมโดยทั่วไปที่ 6% - 10% ของความหนาของวัสดุ ตัวอย่างเช่นสำหรับการปั๊มแผ่นทองเหลืองหนา 1 มม. การกวาดล้างตายด้านเดียวจะอยู่ที่ประมาณ 0 06 - 0 1 มม. ซึ่งไม่เพียง แต่สามารถตรวจสอบความถูกต้องของมิติของชิ้นส่วนปั๊มทองเหลือง แต่ยังลดแรงกระแทกและยืดอายุการตาย
ความขรุขระพื้นผิวของแม่พิมพ์ไม่สามารถละเว้นได้ โดยทั่วไปจำเป็นต้องใช้ความหยาบของพื้นผิวการทำงานเพื่อเข้าถึง ra 0. 8 - ra1.6μm พื้นผิวแม่พิมพ์ที่เรียบสามารถลดแรงเสียดทานระหว่างวัสดุและแม่พิมพ์ในระหว่างกระบวนการปั๊มป้องกันพื้นผิวของทองเหลืองปั๊มเย็นสำหรับสวิตช์จากรอยขีดข่วนและดึงและปรับปรุงคุณภาพพื้นผิวของผลิตภัณฑ์
(ii) การเลือกอุปกรณ์ปั๊ม
การเลือกน้ำหนักของอุปกรณ์ปั๊มมีความสัมพันธ์อย่างใกล้ชิดกับขนาดและความหนาของวัสดุของเทอร์มินัลชิ้นส่วนโลหะแผ่นทองเหลือง- การใช้ส่วนที่มีส่วนผสมของทองเหลืองที่มีพื้นที่ 100 ซม. ²และความหนา 2 มม. เป็นตัวอย่างตามสูตรการคำนวณแรง Blanking แรงที่จำเป็นต้องใช้กับ 30-50 ตัน ดังนั้นจึงจำเป็นต้องเลือกกดหมัดที่มีน้ำหนักที่เหมาะสม โดยทั่วไปแล้วการกด Punch 60-80 ตันจะถูกเลือกเพื่อให้แน่ใจว่าความคืบหน้าของกระบวนการปั๊มอย่างราบรื่นในขณะที่สำรองอัตรากำไรขั้นต้นที่แน่นอน
ความเร็วตัวเลื่อนของการกดชกจะส่งผลต่อคุณภาพของชิ้นส่วนปั๊มทองเหลือง สำหรับเทอร์มินัลพินพินโดยทั่วไปจะเหมาะสมกว่าที่จะควบคุมความเร็วตัวเลื่อนที่ 10-30 ครั้ง/นาที ความเร็วที่ช้าลงนั้นเอื้อต่อการเสียรูปพลาสติกของวัสดุในระหว่างกระบวนการปั๊มและลดความเสี่ยงของความเข้มข้นของความเครียดและการแตก

3. การควบคุมคุณภาพในระหว่างกระบวนการ tamping
(i) การควบคุมความแม่นยำของมิติ
ในระหว่างกระบวนการปั๊มเนื่องจากปัจจัยต่าง ๆ เช่นการกู้คืนความยืดหยุ่นของวัสดุขนาดของชิ้นส่วนการปั๊มทองเหลืองจะมีการเบี่ยงเบนบางอย่างจากขนาดของแม่พิมพ์ สำหรับการประทับตราโลหะแผ่นความแม่นยำสูงจำเป็นต้องมีการควบคุมความอดทนของมิติที่± 0. 05- ± 0. 1 มม. โดยการเพิ่มประสิทธิภาพพารามิเตอร์กระบวนการปั๊มเช่นการปรับความเร็วการปั๊มและช่องว่างของเชื้อราและการใช้วิธีการขึ้นรูปการปั๊มหลายครั้งการเบี่ยงเบนมิติสามารถลดลงได้อย่างมีประสิทธิภาพ
(ii) การตรวจสอบคุณภาพพื้นผิว
คุณภาพพื้นผิวเป็นหนึ่งในตัวชี้วัดที่สำคัญของปลั๊กซ็อกเก็ตทองเหลือง- ข้อบกพร่องของพื้นผิวทั่วไป ได้แก่ รอยขีดข่วนริ้วรอยรอยแตก ฯลฯ โดยการบำรุงรักษาและให้บริการแม่พิมพ์เป็นประจำเพื่อให้มั่นใจว่าพื้นผิวของเชื้อราเรียบและการใช้สารหล่อลื่นอย่างสมเหตุสมผลในระหว่างกระบวนการปั๊มอัตราข้อบกพร่องของพื้นผิวสามารถควบคุมได้ภายใน 5% ตัวอย่างเช่นการใช้สารหล่อลื่นการปั๊มประสิทธิภาพสูงสามารถลดค่าสัมประสิทธิ์แรงเสียดทานได้อย่างมีประสิทธิภาพระหว่างวัสดุและแม่พิมพ์และลดความน่าจะเป็นของรอยขีดข่วนพื้นผิว
ติดต่อเรา